Ara bağlantıları belirleyen bir mühendis, rulman kafesleri tedarik eden bir satın alma yöneticisi veya ısı dağılımını optimize eden bir ürün tasarımcısı için, bakır damgalama parçaları genellikle diğer çok az bileşen türünün eşleşebileceği bir performans ve üretilebilirlik birleşimini temsil eder. Buradaki zorluk, bakırın damgalanıp basılamayacağı değil, doğru alaşımın nasıl seçileceği, maliyet ve işlevi dengeleyen toleransların nasıl tanımlanacağı ve ilk alet kesilmeden önce tedarikçilere doğru soruların nasıl sorulacağıdır.
Bakır Damgalama Parçaları Nelerdir?
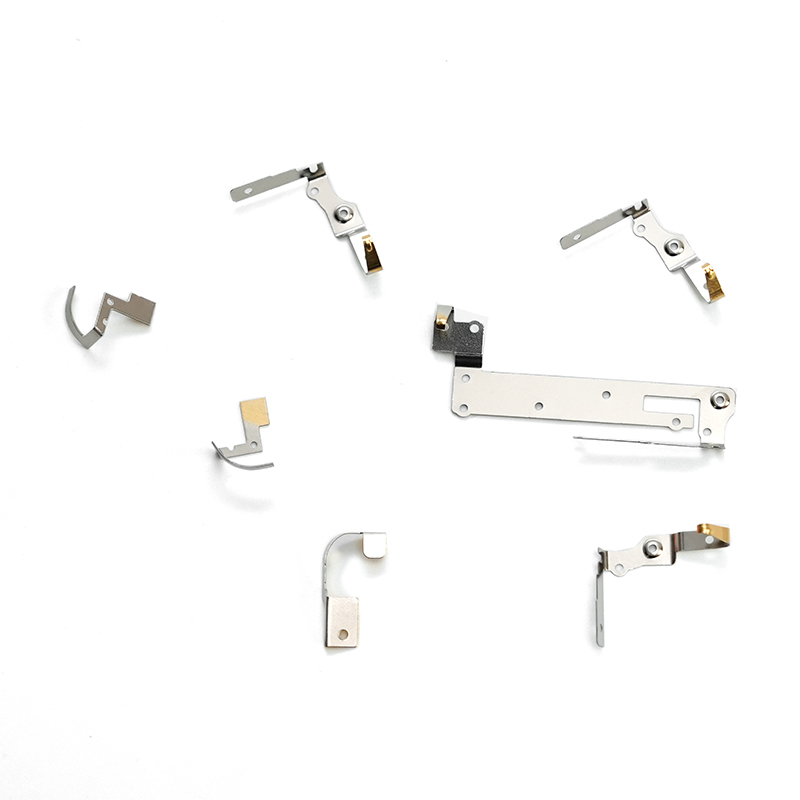
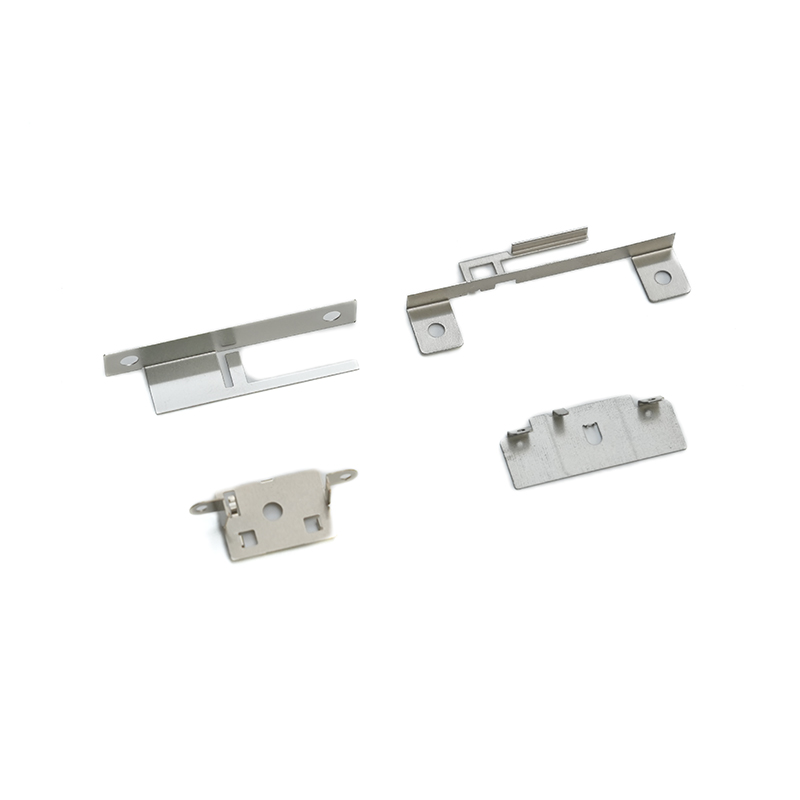
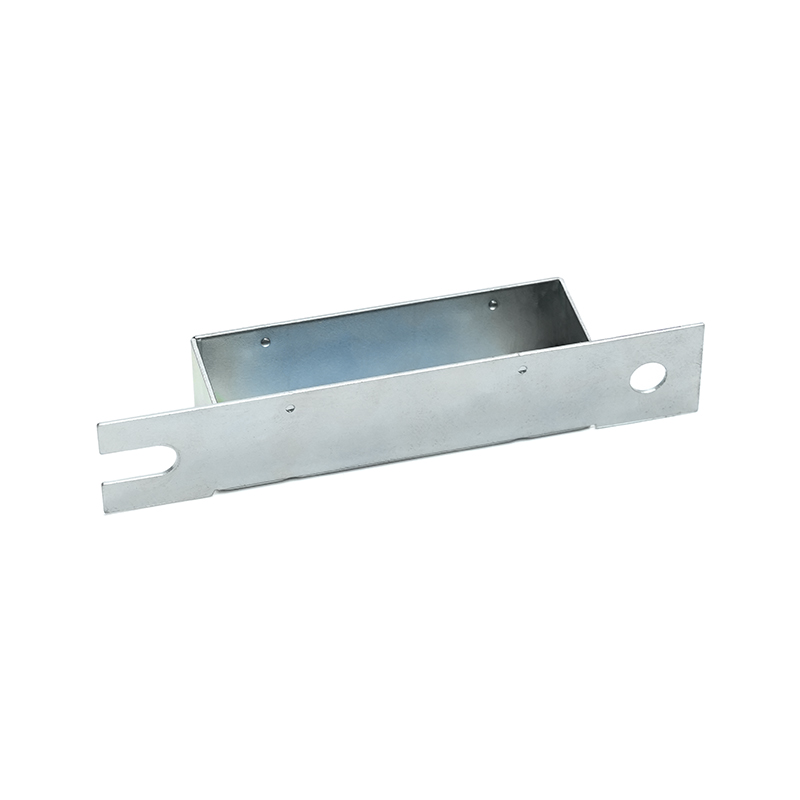
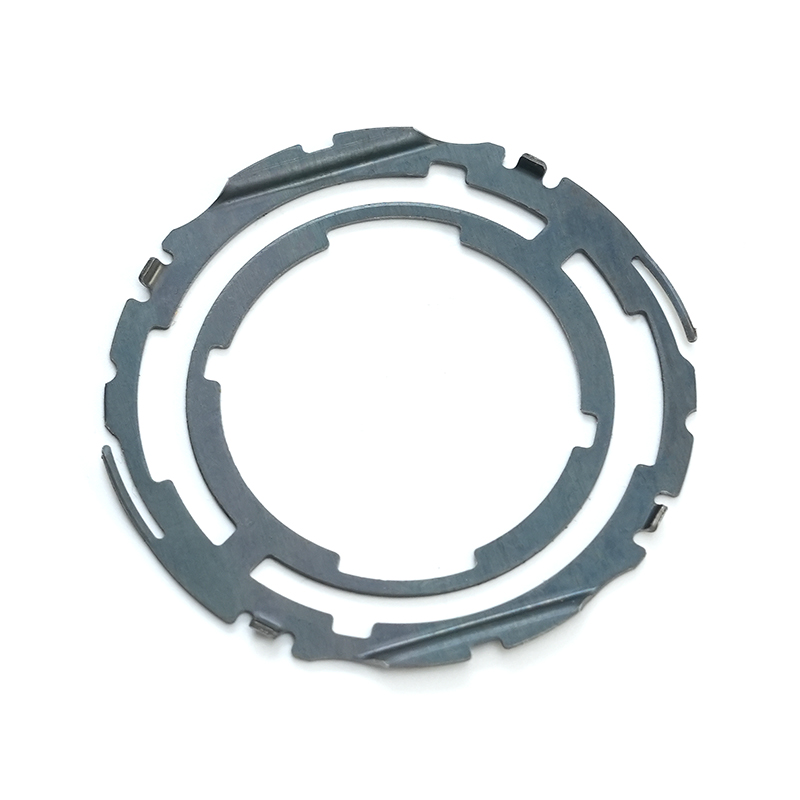
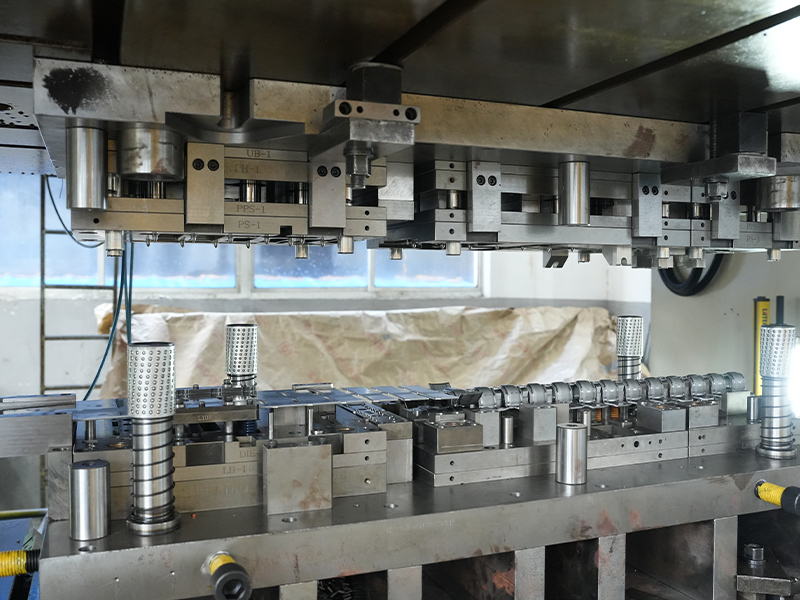
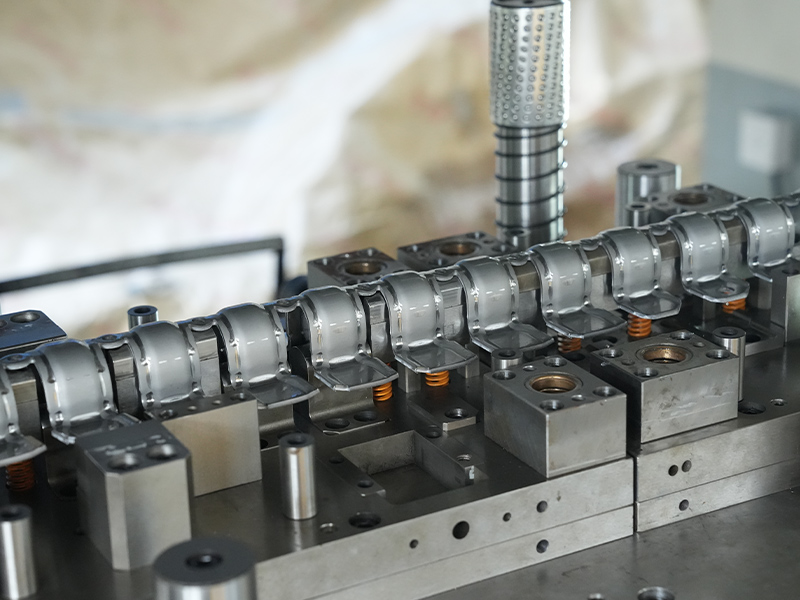
Bakır damgalama parçaları bakır veya bakır alaşımlı şeritlerin yüksek tonaj altında progresif veya bileşik damgalama kalıbından beslenmesiyle üretilen hassas metal bileşenlerdir. Şerit, genellikle dakikada 200 vuruşu aşan hızlarda, bir dizi istasyonda kesilir, delinir, bükülür, çekilir ve basılır. Sonuç, yüksek hacimli elektrik, otomotiv ve endüstriyel uygulamalarda kritik olan, minimum düzeyde ikincil işlemle sıkı boyut gereksinimlerini karşılayan net şekilli bir parçadır.
Sürece Genel Bakış
Üretim sırası, genellikle 0,05 mm ila 3,0 mm kalınlığındaki bakır şeritlerin bir bobinden bir prese beslenmesiyle başlar. Progresif kalıp, tek vuruşta birden fazla işlemi gerçekleştirir. Sürecin sürekli doğası, parçadan parçaya tutarlı tekrarlanabilirlik sağlar ve yıllık 100.000 ila on milyonlarca parça arasındaki hacimleri destekler. Temel adımlar arasında hassas hizalama için pilot uygulama, dış profilin boşaltılması, yarıçaplar veya kabartmalar gibi unsurların oluşturulması ve bitmiş parçanın taşıyıcıdan ayrılması yer alır. Gelişmiş takımlar, sapmaları gerçek zamanlı olarak yakalamak için kalıp içi algılama ve görüntü sistemlerini entegre eder.
Neden Bakırı Seçmelisiniz?
Bakırın elektriksel iletkenliği (saf kaliteler için %100 IACS'ye kadar), onu akım taşıyan bileşenler için tercih edilen malzeme haline getirir. Paslanmaz çeliğin yaklaşık 20 katı olan termal iletkenliği, ısıyı güç modülleri ve LED düzeneklerindeki hassas bağlantı noktalarından uzaklaştırır. Ayrıca bakır, birçok iç mekan ortamında koruyucu kaplamaya ihtiyaç duymadan doğal korozyon direnci sunar ve yüksek sünekliği, dövülebilir malzemeleri daha az çatlatacak karmaşık şekillere dönüştürülmesine olanak tanır. Alüminyumla karşılaştırıldığında bakır damgalama parçaları, bakır iletkenlerle eşleştirildiğinde galvanik korozyon riskini ortadan kaldırır ve ürünün yaşam döngüsü boyunca sonlandırma arızası modlarını azaltır.
Doğru Bakır Alaşımını Seçmek
Bir alaşımın seçilmesi, spesifikasyon sürecindeki en önemli karardır. Elektriksel, mekanik, termal ve ekonomik faktörler, amaçlanan çalışma ortamına göre değerlendirilmelidir. En yaygın olarak damgalanan üç bakır ailesi (saf bakır, pirinç ve fosfor bronz) her biri farklı bir takas profili sunar.
Saf Bakır, Pirinç, Fosfor Bronz
| Alaşım | İletkenlik (%IACS) | Tipik UTS (MPa) | Süneklik | Birincil Avantaj |
|---|---|---|---|---|
| C11000 (ETP Bakır) | 100 | 220–310 | Mükemmel | En yüksek elektrik/termal iletkenlik |
| C26000 (Kartuş Pirinç) | 28 | 310–580 | iyi | İşlenebilirlik ve maliyet dengesi |
| C51000 (Fosfor Bronz) | 15 | 470–690 | Orta | Yorulma direnci ve yaylanma özellikleri |
Saf bakır (C11000), minimum voltaj düşüşünün veya maksimum termal transferin gerekli olduğu baralar, güç dağıtım kontakları ve ısı emiciler için eşsizdir. Ancak düşük akma dayanımı, yaylı kontaklarda kullanımını sınırlamaktadır. Pirinç (C26000), sağlamlık, korozyon direnci ve daha düşük hammadde maliyeti arasında olumlu bir denge sunarak konnektörler, terminaller ve dekoratif endüstriyel bağlantı parçaları için idealdir. Fosfor bronz (C51000), her yıl milyarlarca elektrik kontak yayına ve EMI koruyucu parmaklara güvenilerek yay özellikleri ve yorulma ömrünün en iyi kombinasyonunu sağlar. Bu alaşımın binlerce birleştirme döngüsü boyunca temas kuvvetini koruma yeteneği, onu konnektörlerde ve röle soketlerinde vazgeçilmez kılmaktadır.
Malzeme Seçim Faktörleri
İletkenlik ve mukavemetin ötesinde, seçim matrisi şekillendirilebilirliği (R/t oranı sınırlamaları), yüksek sıcaklıkta gerilim gevşeme direncini ve sonraki kaplama veya kaynak işlemleriyle uyumluluğu içermelidir. Bir CPU ısı emici kanatçığı için termal yayılım ve lehimleme kolaylığı hakimdir; Rulman kafesi için döngüsel yükleme altında yorulma mukavemeti ve yağ uyumluluğu önceliklidir. Uygulamadaki baskın arıza moduyla (elektriksel aşırı ısınma, mekanik kırılma veya korozyon) başlamak, alaşım alanını hızlı bir şekilde daraltır ve malzeme maliyetlerini artıran aşırı spesifikasyonu önler.
Tasarım ve Üretimde Dikkat Edilecek Hususlar
Parça geometrisi sac metal deformasyonunun temellerini göz ardı ederse, en uygun alaşım seçimi bile verim ve kalite sağlamada başarısız olacaktır. Tasarım mühendisi ile damgalama tedarikçisi arasındaki erken işbirliği, takım teslim süresini kısaltabilir ve maliyetli saha arızalarını önleyebilir.
Bükülme Yarıçapı ve Geri Yaylanma
Bir malzeme kalınlığındaki minimum iç bükülme yarıçapı, çoğu bakır alaşımı için güvenli bir başlangıç noktasıdır, ancak tane yönü uygun şekilde yönlendirilmiş tavlanmış malzemelerde daha dar yarıçaplar mümkündür. Geri yaylanma (zımba geri çekildikten sonra bükülme açısının açılmasına neden olan elastik toparlanma) takım geometrisinde telafi edilmelidir. Bakır alaşımları tipik olarak paslanmaz çeliğe göre daha az geri esneme sergiler, ancak fosfor bronzu tempere bağlı olarak 2° ila 6° aşırı bükülme açıları gerektirebilir. Sonlu eleman simülasyonu kullanılarak geri esnemenin tahmini, deneme yinelemelerini azaltır ve bobin partisi boyunca boyutsal stabilite sağlar.
Toleranslar ve Hassas Kontrol
Aşamalı damgalama, kritik özelliklerde rutin olarak ±0,05 mm'lik boyut toleranslarını tutabilir ve kalıp içi baskı veya tıraş istasyonları aracılığıyla daha sıkı sınırlara ulaşılabilir. Delik boyutu, adım mesafesi ve düzlük gereklilikleri, ISO 2768 gibi endüstri standartlarına göre gözden geçirilmelidir. Örneğin, ince duvarlı bakır rulman kafesleri için, tutarlı duvar kalınlığının ve eşmerkezliliğin 10 µm dahilinde korunması, hassas motor uygulamalarında kafesin dinamik dengesini ve gürültü seviyesini belirler. Kendi bünyesinde takım tasarımı ve CNC taşlama kapasitesine sahip bir tedarikçi, milyonlarca vuruşta mikro toleransları korumak için daha iyi bir konuma sahiptir.
Yüzey İşlem ve Son İşlem
Doğal korozyon direncine bağlı olarak birçok bakır damgalama şekillendirildiği gibi kullanılır. Ek koruma veya lehimlenebilirlik gerektiğinde, seçici veya genel kaplama işlemleri kullanılarak elektrolizle kaplanmış kalay, gümüş veya nikel kaplamalar uygulanır. Görünür veya zorlu ortamlara yönelik pirinç bileşenler için pasivasyon işlemleri ve kararmaz kaplamalar yaygındır. Damgalama tedarikçisi, termal şok testi yoluyla kaplama yapışmasını doğrulamalı ve kaplama kalınlığını mikro kesitlerde ölçmelidir.
Bakır Damgalama Parçalarının Tipik Uygulamaları
Damgalı bakır bileşenlerin çok yönlülüğü, nanometre ölçekli çip ara bağlantılarından ağır hizmet tipi endüstriyel şalt cihazlarına kadar endüstrilerdeki varlığına yansımaktadır. Aşağıdaki örnekler, bakırın özelliklerinin doğrudan ürün performansına olanak sağladığı yüksek değerli uygulamaları temsil etmektedir.
Elektrikli ve Elektronik Bileşenler
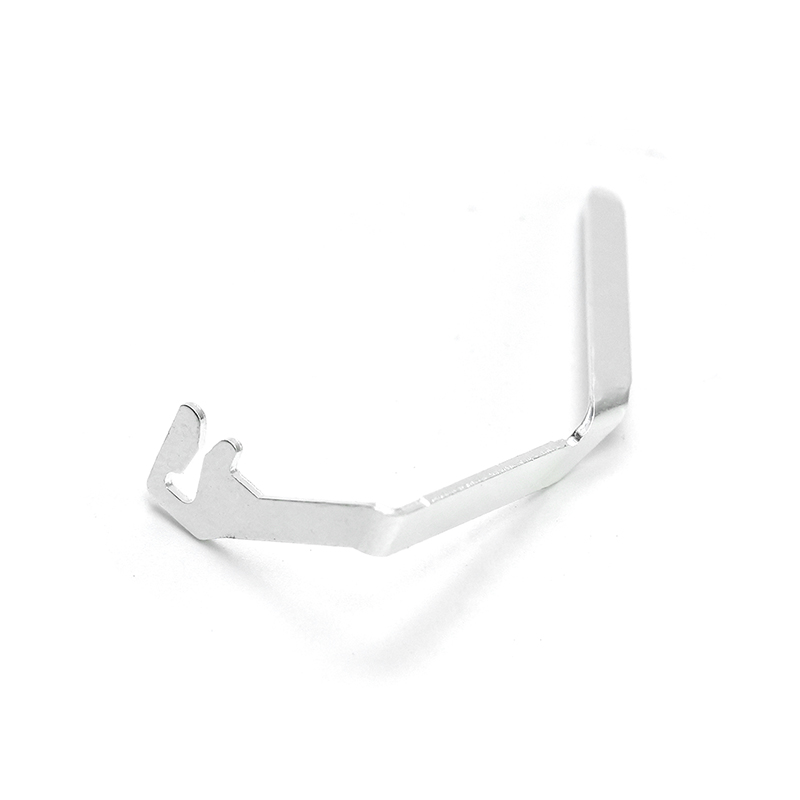
Damgalı bakır tüketiminin %60'ından fazlası elektrik dağıtımı ve elektronik ara bağlantıyla sonuçlanıyor. Terminal blokları, sigorta klipsleri, topraklama şeritleri ve EMI/RFI kalkanları yılda milyarlarca üretiliyor. Fosfor bronz damgalı kontaklar, tutarlı takma kuvveti ve uzun vadeli güvenilirliğin tartışılmaz olduğu modüler konektörlerin ve akıllı kart okuyucuların omurgasını oluşturur.
Otomotiv ve Endüstriyel Rulmanlar
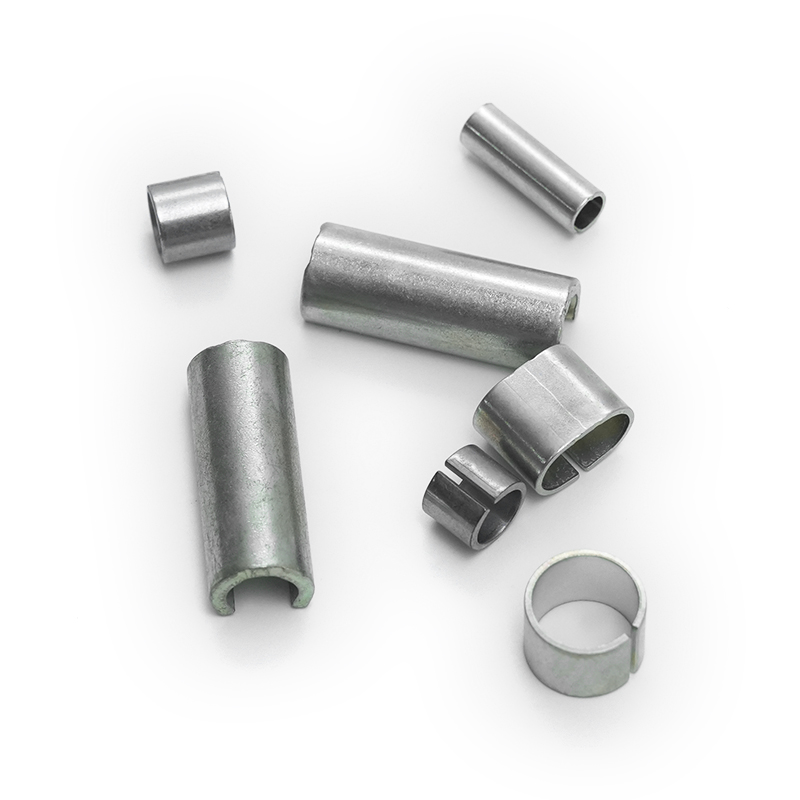
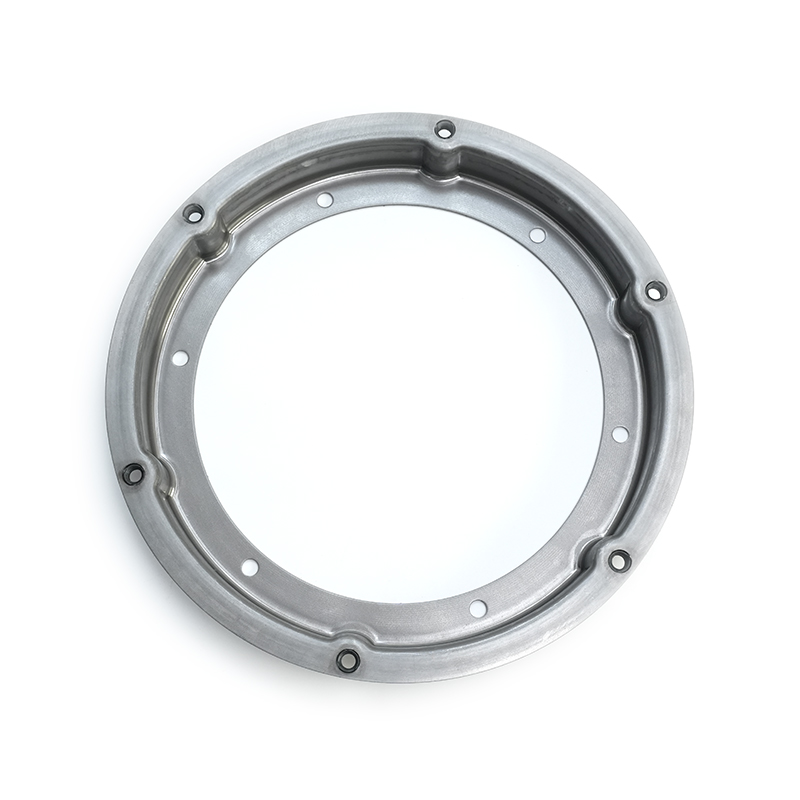
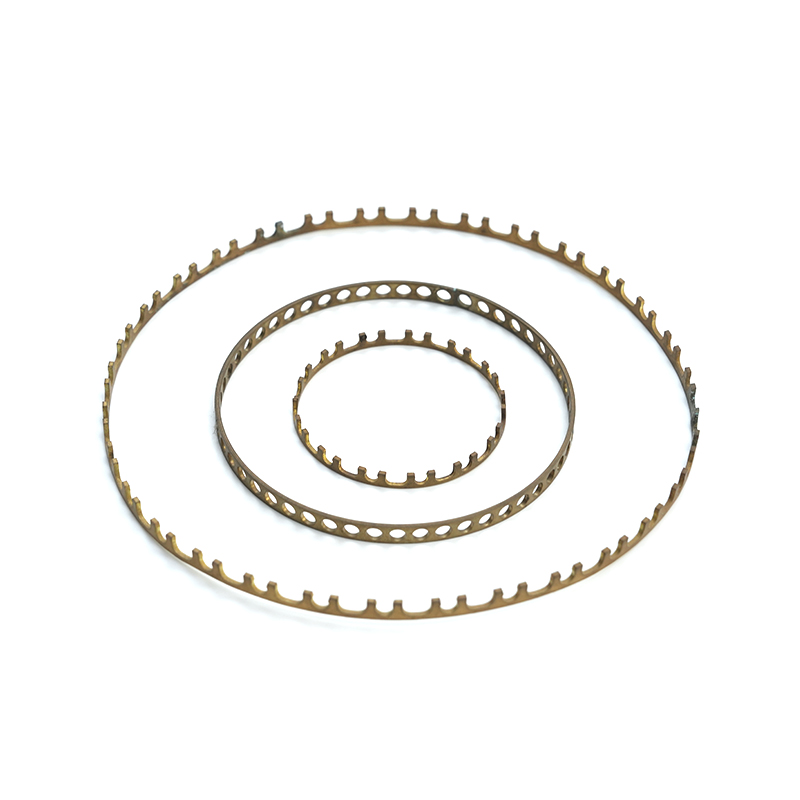
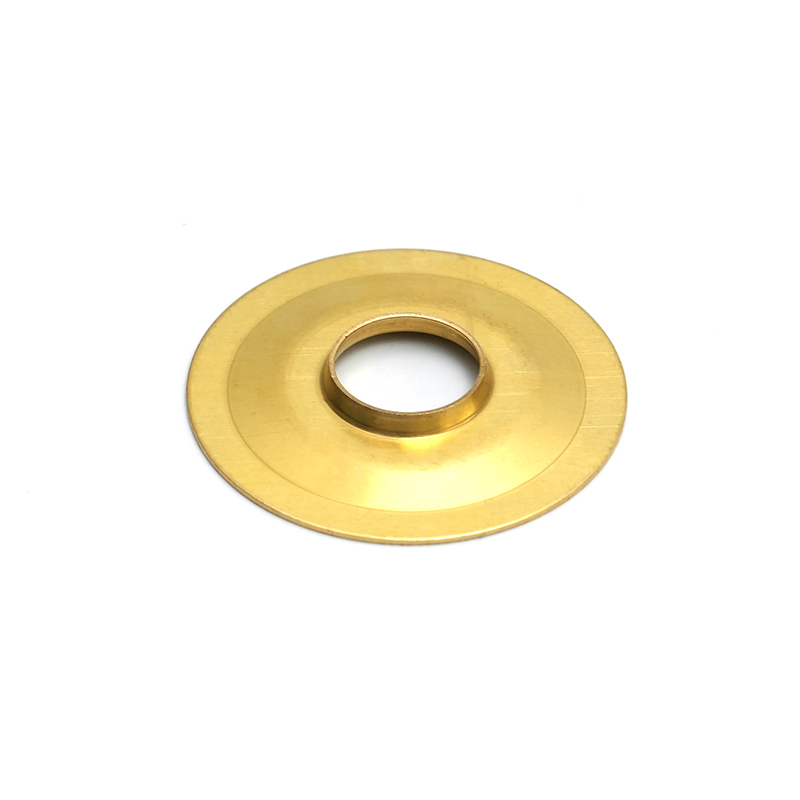
Bakır alaşımlı damgalamalar, dönen ekipmanlarda kritik ancak çoğunlukla görülmeyen bir rol oynar. İnce duvarlı bakır rulman kafesleri, yüksek hızlı elektrik motoru rulmanlarındaki yuvarlanma elemanlarını tutarak hafifliği mükemmel yağlayıcı uyumluluğuyla birleştirir. Pirinç yataklı toz kapakları ve conta tutucuları, hassas eksenel konumu korurken kirlenmeye karşı koruma sağlar. Bu bileşenlerin merkezkaç kuvvetlerine, -40 °C'den 150 °C'ye kadar termal döngüye ve deformasyon olmadan milyonlarca dönme döngüsüne dayanması gerekir.
Termal Yönetim Çözümleri
CPU ısı emici kanatlarından güç yarı iletken taban plakalarına kadar damgalı bakır parçalar, bağlantı sıcaklıklarını güvenli çalışma sınırları içinde tutmak için gerekli termal yolu sağlar. Eğimli veya damgalı bakır kanat dizileri, sunucu soğutmasında kritik öneme sahip olan yüksek yüzey alanı ve hava tarafında düşük basınç düşüşü sunar. Karmaşık kanatçık geometrilerini damgalama ve ardından bunları ısı borularına lehimleme veya sert lehimleme yeteneği, yetkin bir damgalama tedarikçisinin koordine edebileceği tamamlayıcı süreç aralığını gösterir.
Bakır Damgalama Parçalarının Tedarik Edilmesi: Bir Alıcının Kontrol Listesi
İyi hazırlanmış bir RFQ paketi, fiyat teklifi doğruluğunu hızlandırır ve takım yatırımları yapılmadan önce tedarikçinin teknik derinliğini ortaya çıkarır. Aşağıdaki bölümlerde hangi bilgilerin derleneceği ve üretim yeterliliğinin nasıl değerlendirileceği özetlenmektedir.
Fiyat Teklifi İstemeden Önce Neler Hazırlanmalıdır?
- Detaylı 2D çizim ve 3D CAD modeli: Tüm kritik boyutları, toleransları ve datum referanslarını ekleyin.
- Malzeme özellikleri: Alaşım kalitesi, temper (ör. H02, H04) ve tercih edilen tedarikçi sertifikaları.
- Yıllık hacim ve teslimat temposu: Parçanın istikrarlı bir ürün mü yoksa proje bazlı ani talep mi olduğunu belirleyin.
- Yüzey bitirme gereksinimi: Çıplak bakırın kabul edilebilir olup olmadığını veya kaplama, pasifleştirme veya temizleme kalıntıları sınırlarının geçerli olup olmadığını belirtin.
- Uygulama ortamı: Çalışma sıcaklığı aralığı, kimyasallara maruz kalma ve eşleşen parça malzemeleri, malzeme ve kaplama seçimlerini etkileyen gizli riskleri ortaya çıkarır.
Kalite Doğrulama ve Sertifikalar
Yetkili bir bakır damgalama tedarikçisi, süreç yeterlilik endeksleri (kritik özellikler için Cpk ≥ 1,33) aracılığıyla istatistiksel süreç kontrolünü gösterecek ve ISO 9001 sertifikalı bir kalite yönetim sistemini sürdürecektir. Otomotiv sınıfı güvenlik bileşenleri için IATF 16949 sertifikası, ekstra bir kusur önleme ve izlenebilirlik katmanı ekler. Gelen malzeme sertifikaları ASTM B152 veya eşdeğerine uygunluğu göstermelidir ve partinin fabrikaya kadar izlenebilirliği standart beklentidir. Tam boyutlu düzeni, iletkenlik ölçümlerini ve damgalı kenarların mikrografik kesitini içeren birinci ürün inceleme raporları, proses olgunluğunun objektif kanıtını sağlar.
Tedarikçi Yeteneklerinin Değerlendirilmesi
Parça başına fiyatın ötesinde, şirket içi takım tasarımı ve üretiminin genişliğini, pres tonaj aralığını (bakır damgalama için genellikle 25 ila 400 ton) ve kılavuz çekme, perçinleme veya otomatik optik inceleme gibi ikincil işlemleri değerlendirin. Kendi progresif kalıplarını tasarlayan ve takım geçmişi veri tabanını koruyan bir tedarikçi, tasarım değişikliklerine daha hızlı tepki verebilir ve takım bakımını proaktif bir şekilde planlayabilir. İnce duvarlı bakır yatak kafesleri, karmaşık ısı emici kanatçıklar veya sürekli fosfor bronz temas şeritleri üretme konusunda belgelenmiş deneyime bakın; bu uygulamalar, genel damgalama şirketlerinde bulunmayan derin malzeme bilgisi ve süreç kontrolü gerektirir.
Hassas bakır damgalama, malzeme bilimi, alet mühendisliği ve hacimli üretim ekonomisinin kesişim noktasında yer alır. Mühendislik ve satın alma ekipleri, teknik özellikleri baskın işlevsel gereksinime bağlayarak ve tedarikçilere ayrıntılı süreç sorularını erken sorarak, gizli maliyet primleri olmadan performans hedeflerini karşılayan bileşenleri güvence altına alabilir. En iyi bakır damgalama sonuçları, tedarikçinin malzeme ve alet uzmanlığının konsept aşamasından itibaren dahil edildiği tasarım-üretim ortaklıklarından elde edilir.